先给结论:把吸潮雾化当成一个可测、可恢复的过程
透明防静电ABS在高湿环境中变雾,核心原因不是材料突然“失去透明性”,而是水分改变了内部微区的光学均匀性。烘干将水分带出后,微区收缩、折射率差减小,透明度随之恢复。对产线来说,最有效的处理不是凭肉眼立即判废,而是建立一组吸湿前、吸湿后和恢复后的对照数据。
这套判断尤其适合DGK-ABS KJD890TM一类兼顾透明和永久抗静电的材料。材料性能表给出了10⁸–10¹⁰ Ω/□表面电阻率、85°C热变形温度(0.45 MPa)以及85°C干燥4–5 h的成型起点;项目团队再把透光率、雾度和湿热条件补齐,就能形成可执行的生产标准。
梅雨季项目复盘:72 h变雾,4 h恢复清透
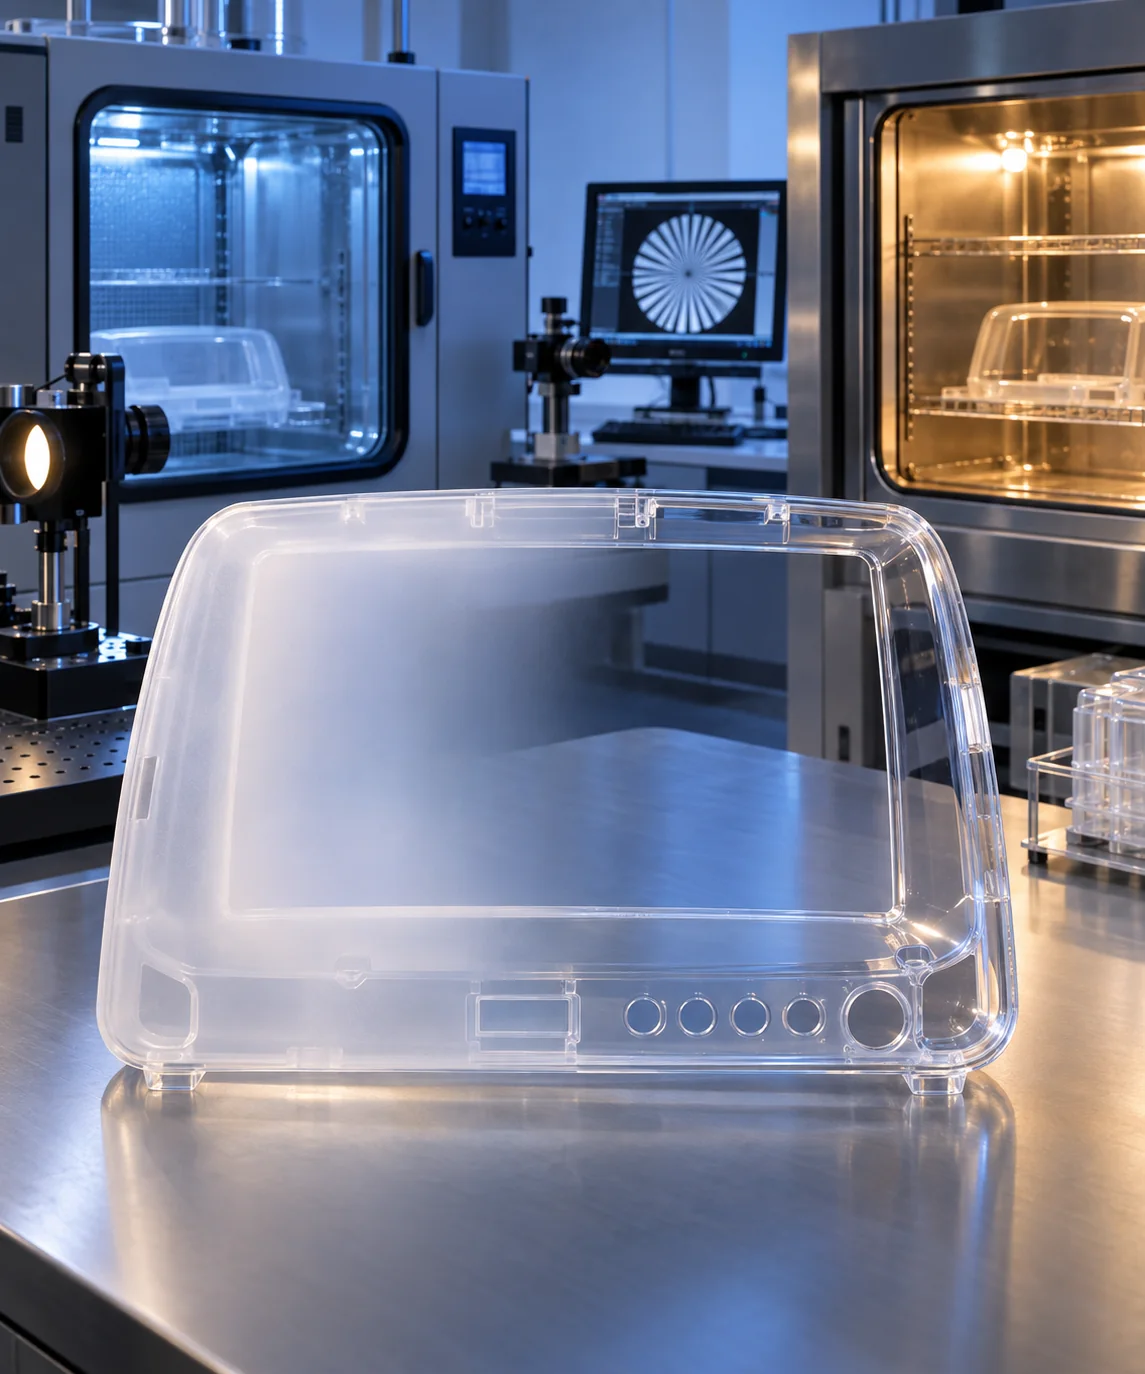
去年梅雨季,一家医疗监护仪面板注塑厂遇到一批透明盖板在仓库放置72 h后整体发雾。制件采用DGK-ABS KJD890TM注塑,壁厚2 mm,项目验收要求为透光率≥85%、雾度<6%。刚下机的制件清澈,尺寸和装配正常;三天后,在同一照明角度下已经能看到均匀乳白感,质量团队一度准备把整批产品隔离报废。
我们到现场后先看了四件事:原料袋是否重新密封、仓库温湿度、制件堆叠方式,以及雾化是均匀分布还是局部集中。结果很典型:外观没有银丝、气泡和流痕,表面也没有擦伤;雾化在整片观察区均匀出现,高湿时更明显。这些特征都指向成型后的吸潮,而不是料筒内水解或模具复制缺陷。
团队从同批产品中抽取12件,记录初始重量、五点雾度、透光率和关键尺寸,再将制件平整放置在热风烘箱中,以85°C连续烘干。每隔1 h取出一组,放入密封干燥箱冷却至室温后复测。第3 h开始,白雾明显退去;第4 h时,透光率回到85%以上,雾度回到5%以下,观察区重新清透,尺寸仍处于装配公差内。
这次恢复把一批“疑似报废品”重新拉回合格区,也让客户把问题从临时救火变成了固定流程:梅雨季仓库增加温湿度记录,拆袋余料双层密封,成型件出现均匀雾化时先做85°C恢复试验,再按透光率、雾度和尺寸决定放行。此后两个生产批次都沿用相同方法,外观判定更快,品质与生产之间也不再反复争论。
水分怎样进入ABS:2 mm制件为什么常在数十小时后出现变化
ABS中的丙烯腈链段带有极性腈基,材料会从空气中吸收一定水分。NIST对3D打印ABS的吸附与脱附研究测得,23.2°C时水在ABS中的扩散系数为8.3 × 10⁻⁸ cm²/s,重量法交叉结果相差约3%;在22.2°C、57% RH下,样品吸收的大气气体中至少80%为水,总吸收量约0.35 wt%。
这组数据不是KJD890TM的牌号检测值,但很适合判断ABS吸湿的时间尺度。以2 mm制件计算,水分从两侧向中心扩散,半厚度为0.1 cm。用t≈L²/D估算,特征时间约为33 h;达到更充分的平衡还需要更长时间。因此,仓库放置48–72 h后才出现肉眼可见雾化,与扩散规律是吻合的。
光学变化通常早于完全吸湿平衡。透明材料不需要“吸饱水”才会发雾,只要局部微区的尺寸和折射率差达到足以散射可见光的程度,雾度就会先上升。壁厚、环境相对湿度、制件温度、表面积和堆叠通风都会改变这条曲线。
雾度骤升的核心:折射率匹配被水分暂时打乱
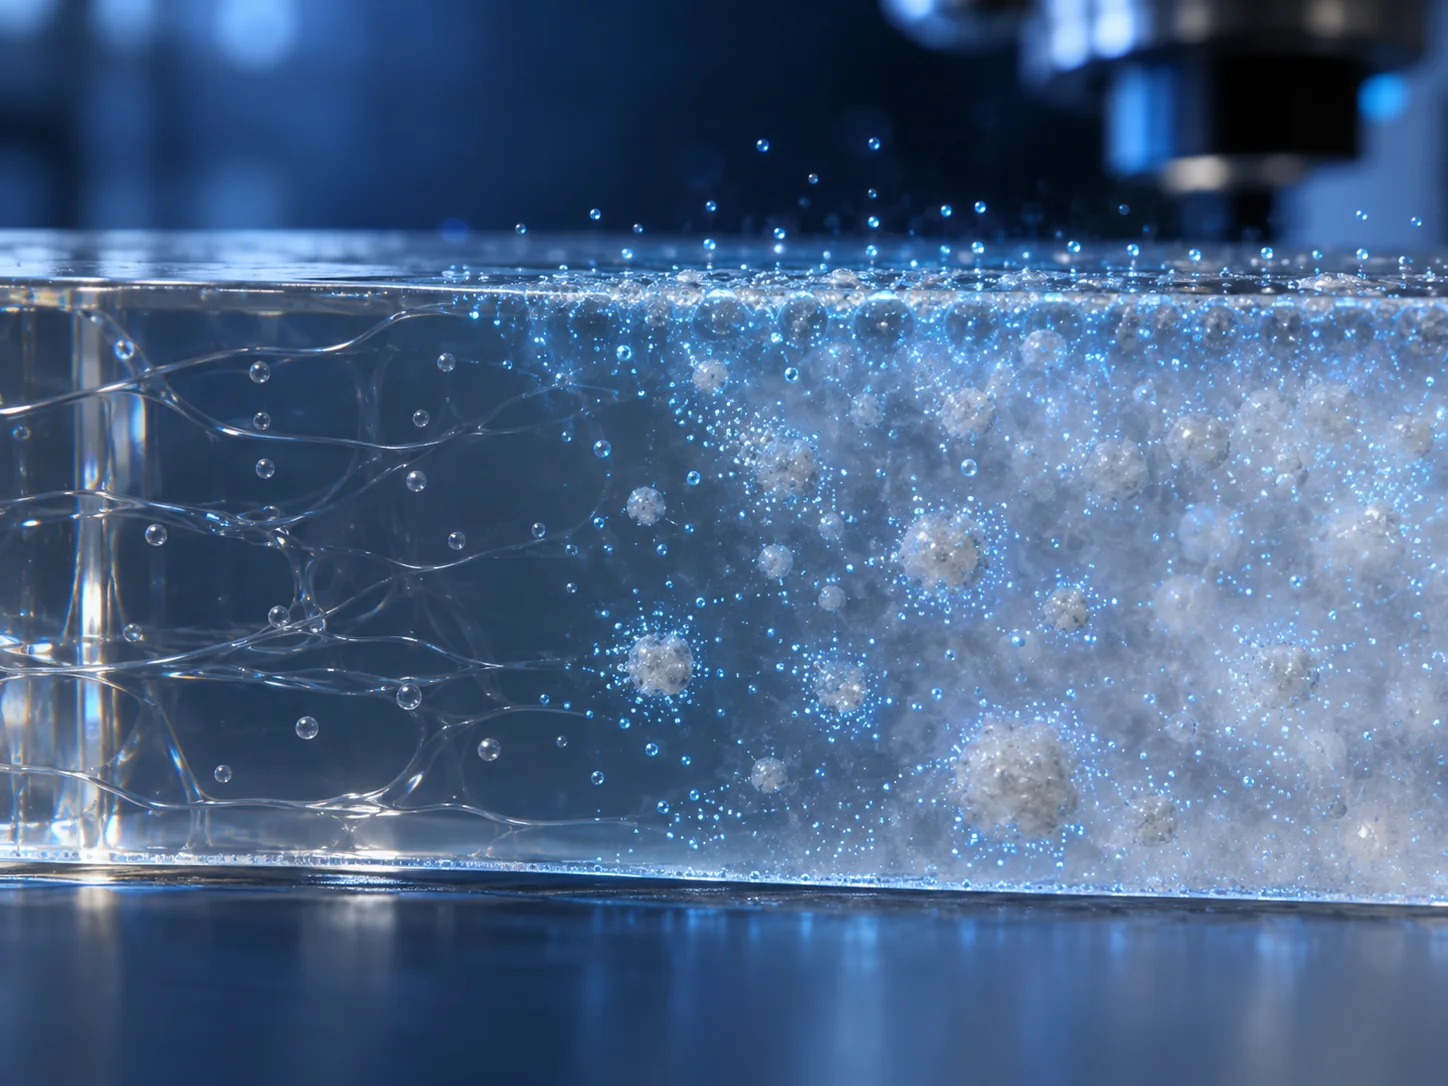
透明ABS通常是MABS体系。它能够保持透明,依赖橡胶相、SAN连续相与改性相之间足够接近的折射率,以及小而均匀的分散尺度。光线穿过材料时,内部界面越均匀,散射越弱;相区折射率或尺寸发生变化,雾度就会上升。
永久抗静电体系需要在材料内部建立连续的电荷泄放网络。这类高分子抗静电相通常包含亲水或离子链段,水分进入后会优先聚集在这些区域,引起局部溶胀并改变组成。原先接近匹配的折射率被暂时拉开,散射中心也随之放大。当光学不均匀尺度进入可见光敏感范围,散射由较弱的Rayleigh区域向Mie型散射增强,制件就会从清透变成乳雾感。
这也解释了为什么普通透明ABS和透明防静电ABS在相同湿度下不一定出现相同雾度曲线:抗静电相既带来稳定泄放能力,也让材料对水分分布更敏感。工程上不需要把这种现象当作缺陷回避,而要用湿度调节和恢复曲线把它纳入规格。
烘干为什么能恢复:水分解吸,微区回弹,光学重新均匀
吸潮过程以物理吸附为主。85°C热风建立内部与外界之间的水蒸气浓度梯度,水分从材料中心向表面迁移并蒸发;水分离开后,抗静电微区收缩,局部折射率和相区尺度逐步回到干燥状态,透光率回升、雾度下降。
KSAE对ABS等车灯用聚合物的脱湿研究显示,脱湿过程可以用Fick第二定律描述,扩散系数与温度的关系符合Arrhenius规律。换句话说,烘箱温度与制件厚度共同决定恢复时间:温度越高,水分扩散越快;壁厚增加,中心水分离开的时间会明显延长。
需要注意的是,KJD890TM性能表中的85°C是0.45 MPa条件下的热变形温度,不是玻璃化转变温度。成型件在85°C恢复时应平整承托、避免夹具应力和局部载荷,出炉后在干燥环境中冷却,再测透光率、雾度和尺寸。这样既能获得清晰的恢复曲线,也能避免把热变形误判为吸潮影响。
产线验证方法:把颗粒、制件和环境做成一张时间表
原料颗粒受潮与成型件后吸潮是两个不同问题。颗粒含水率过高会在料筒中汽化,造成银丝、水纹、气泡和表面缺陷;已经成型且外观正常的制件在高湿环境中逐渐变雾,则更接近可逆光学变化。把两者分开记录,排查速度会快很多。
| 阶段 | 样品与条件 | 测量项目 | 判定目的 |
|---|---|---|---|
| 原料基线 | 未拆袋颗粒、拆袋余料 | 重量或含水率、包装状态 | 确认原料吸潮起点 |
| 干燥后 | 85°C,4–5 h | 含水率、颗粒外观 | 建立稳定成型条件 |
| 下机初始 | 同模次2 mm制件 | 透光率、雾度、电阻率、尺寸、外观 | 获得干燥态基线 |
| 湿度调节 | 规定温湿度,24/48/72 h | 重量、透光率、雾度、电阻率 | 画出吸湿与雾度曲线 |
| 烘干恢复 | 85°C,每1 h取样,最多5 h | 冷却后复测全部指标 | 确认恢复速度与终点 |
| 量产复核 | 连续三个批次、固定测点 | 均值、极差、异常件位置 | 将实验方法转为批次标准 |
透明ABS颗粒的量产含水率可把≤0.05%作为清晰、易执行的控制目标。KJD890TM试模从85°C干燥4–5 h、195–210°C注塑和70°C模温起步;实际料温、背压和周期再按设备与制件结构微调。若项目还要同步确认表面电阻、透光率和擦拭耐久,可直接沿用抗静电ABS电阻、透光率与耐久性验证方法的样品分组,让两篇测试共用同一批制件。
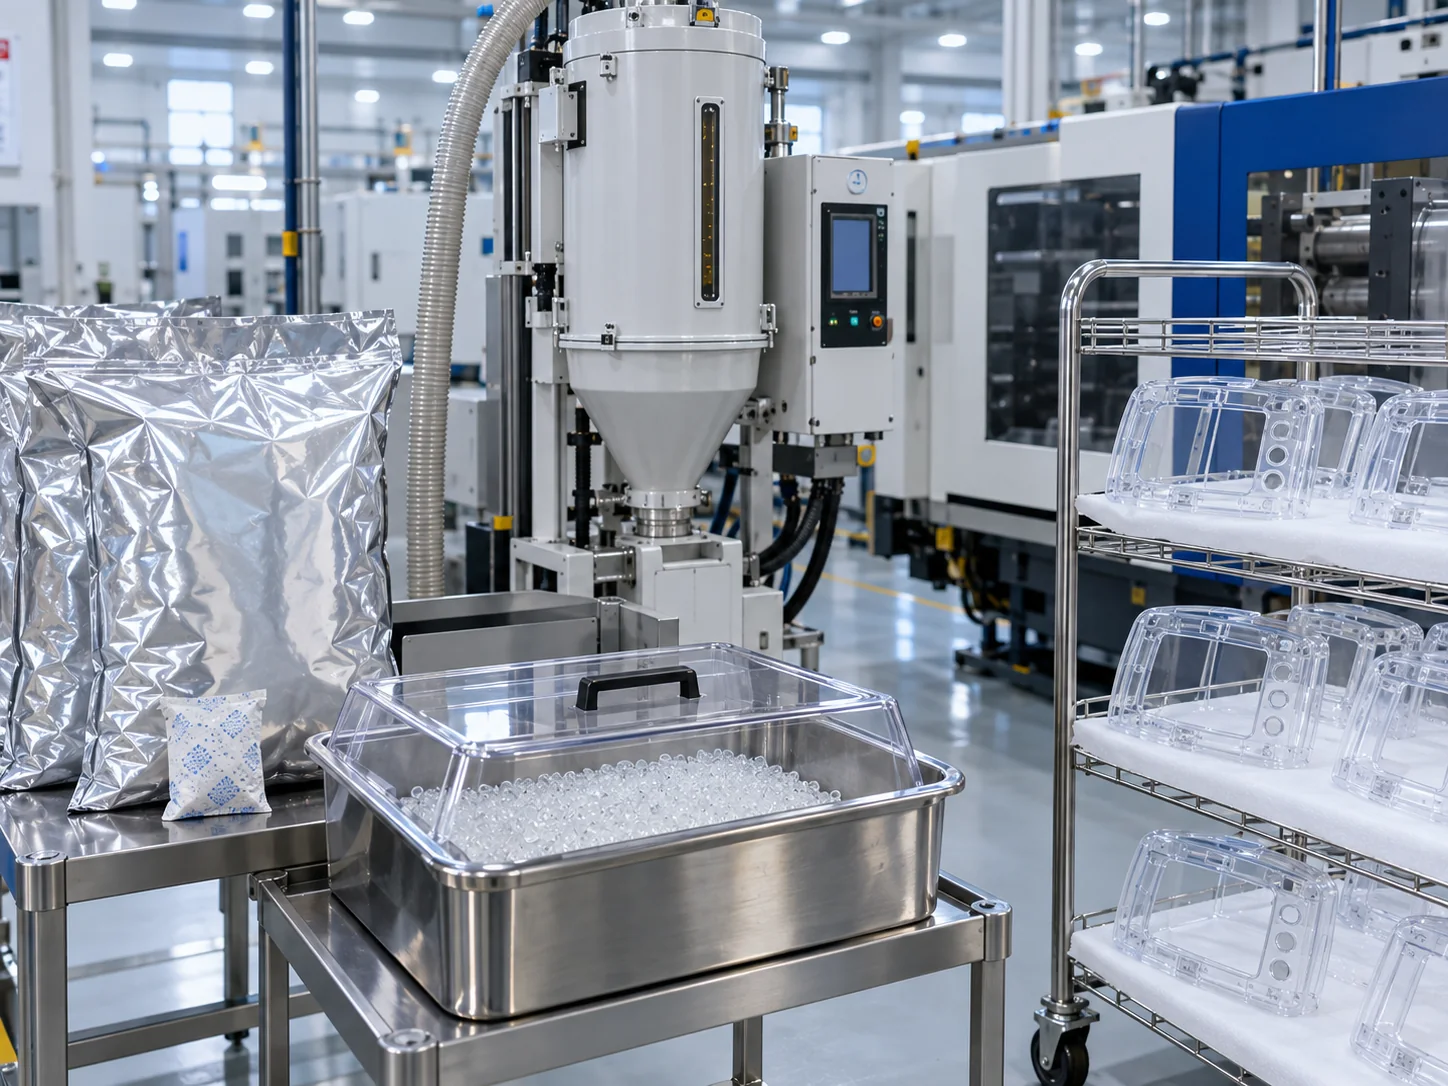
五种外观现象,快速区分吸潮、成型和不可逆损伤
| 观察到的现象 | 优先判断 | 验证动作 | 处理方向 |
|---|---|---|---|
| 整片均匀发雾,随高湿时间增加 | 成型件吸潮 | 85°C分时烘干并复测雾度 | 恢复后放行,强化仓储密封 |
| 刚注塑即出现银丝、水纹或气泡 | 颗粒干燥不足 | 测颗粒含水率,对照干燥批次 | 恢复原料干燥与输送管理 |
| 雾化集中在浇口、流动末端或厚薄突变处 | 剪切、温度或模具复制 | 对照注塑参数和流动方向 | 优化料温、模温、速度和排气 |
| 烘5 h后仍不恢复,表面有擦痕或彩虹纹 | 溶剂、应力或机械损伤 | 清洁剂对照、偏光和表面检查 | 调整清洁剂、结构或工艺 |
| 透明恢复但尺寸发生变化 | 热载荷或夹具应力 | 检查承托方式与关键尺寸 | 降低载荷,优化摆放和恢复曲线 |
把三个数字写进SOP:0.05%、48 h、85°C × 4–5 h
0.05%用于原料含水率控制,解决注塑前的银丝、水纹和气泡风险;48 h作为拆袋余料的首个管理窗口,未用完即双层密封并放入干燥剂,梅雨季根据称重曲线进一步缩短;85°C × 4–5 h既是KJD890TM颗粒干燥起点,也是2 mm制件恢复验证的实用窗口。
仓库温湿度、拆袋时间、烘料批次和制件外观要共用一个追溯编号。这样出现雾化时,团队能够直接回答“什么时候吸湿、雾度升了多少、烘多久恢复、尺寸有没有变化”,而不是在材料、模具和仓储之间来回猜测。DGK-ABS KJD890TM的完整力学、电学和成型数据可在透明防静电材料性能页中对照。
执行清单:让可逆光学行为变成稳定的量产能力
- 颗粒干燥后再成型,把含水率控制在0.05%以内,并记录拆袋与烘料时间。
- 下机样件立即建立透光率、雾度、表面电阻率、尺寸和外观基线。
- 用24/48/72 h湿度调节观察变化,不只测最终一个时间点。
- 吸潮制件在85°C下平整承托,每1 h取样,冷却密封后复测。
- 2 mm制件以3–5 h作为恢复判断窗口;壁厚增加时同步延长观察。
- 恢复后同时确认透明度、电阻率和尺寸,三项稳定才进入放行。
透明防静电ABS“吸水即雾、烘干即清”的本质,是水分让材料内部的折射率匹配和微区尺度暂时发生变化。把吸湿与解吸做成曲线,把光学、电学和尺寸放在同一份报告里,这个现象就不再是产线风险,而是一项可预测、可恢复、可复制的工程能力。
数据口径:项目案例数据来自2 mm医疗监护仪盖板的产线验证记录;KJD890TM材料数值按科透仕性能表统一为Ω/□、MPa、g/10 min、°C与h。